- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Výrobný proces suchého vrecka: Od rezania materiálu po RF zváranie
Sealock vyrába suché vrecia pre OEM a veľkoobchodných zákazníkov pomocou 27,12 MHz rádiofrekvenčného zvárania a tento proces stojí za pochopenie, pretože vysvetľuje, prečo dve vrecia vyrobené z identickej látky fungujú úplne inak. Hydroizolácia suchého vreca sa nekupuje s materiálom - vzniká na výrobnej linke, v momente, keď sa zvárajú švy. Toto prechádza celým výrobným postupom s technickými detailmi, ktoré rozhodujú o tom, či šev drží.
1. Prvá fáza: Stupňovanie materiálu a rezanie
Výroba začína rolkami potiahnutej látky —PVC plachtaaleboNylon laminovaný TPU— zinscenované a skontrolované predtým, ako sa čokoľvek odreže. Vstupná kontrola je tu dôležitá, pretože nekonzistentnosť náteru, vlhkosť v materiáli a rozdiely medzi jednotlivými šaržami farbiva ovplyvňujú to, čo sa stane neskôr na zváracej stanici.
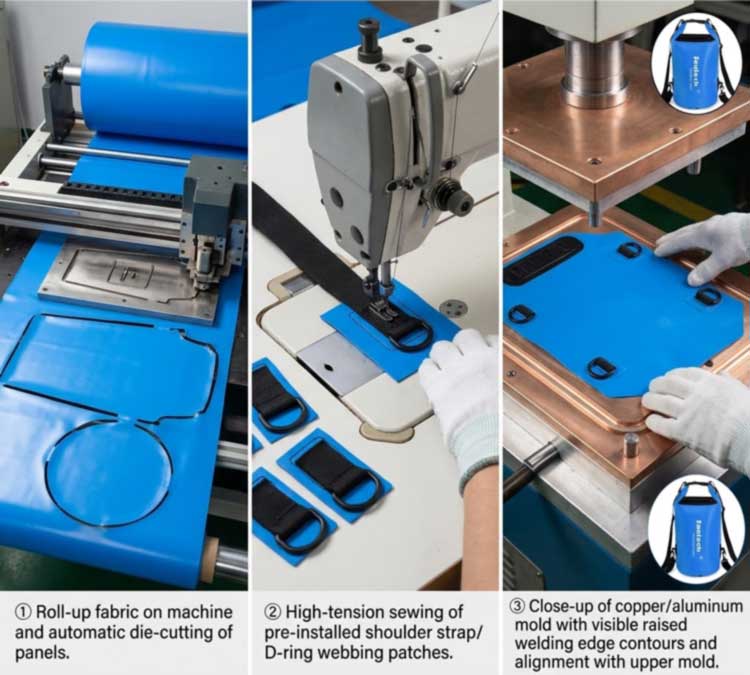
Panely sú potom vyrazené z rolky automatickým rezacím lisom na presné konštrukčné rozmery. Presnosť rezania je to, čo udržuje rovnomerný objemový priebeh: panel odrezaný o niekoľko milimetrov mimo špecifikácie nebude správne sedieť pod zváracou matricou a zvarová línia sa s ňou posúva. Tu je tiež nastavená efektívnosť materiálu, pretože vkladanie panelov určuje, koľko z každého kotúča sa stane produktom a nie odrezaním.
2. Druhá fáza: Predmontáž nosných dielov
Predtým, ako je čokoľvek zapečatené, vysokonapäťové priemyselné šitie pripevní nosné prvky - ramenné popruhy, záplaty s D-krúžkami, vonkajšie vrecká a výstužné panely - na ploché panely.
Postupnosť je tu zámerná a je to jeden z detailov, ktorý oddeľuje správne vyrobenú tašku od lacnej: šitie sa dejepredtýmje vytvorené vodotesné tesnenie, takže žiadna ihla nikdy neprenikne cez hotovú vodotesnú membránu. Všetko, čo sa potom musí pripojiť k utesnenému telesu – D-krúžky, kotvy MOLLE, ventily – sa privarí na výstužné záplaty namiesto prišitia cez kožu.
3. Tretia fáza: Nastavenie matrice
Každá geometria tašky vyžaduje svoje vlastné nástroje. Vzor zvaru je preložený do vlastnej matrice – zvyčajne opracovanej mosadze alebo hliníka – so zvýšenými okrajmi, ktoré definujú presný tvar zvarového švu. Matrica sa nastaví na dosku a zarovná sa s panelom.
Dizajn raznice robí viac ako len tvarovanie švu. Profily so zvýšenými okrajmi možno opracovať tak, aby sa vytvorilo trhacie tesnenie, kde sa zvar a okraj lemu vytvoria v rovnakej operácii a stav matrice priamo ovplyvňuje výsledky: matrica, ktorá stratila rovinnosť alebo nabrala nečistoty, poskytuje nerovnomerné rozloženie tlaku a energie, čo sa prejavuje ako slabé miesto v inak dobrom šve. Schopnosť nástrojov je tiež to, čo umožňuje továrni postaviť nový tvar, a nie len dopĺňať existujúce formy - základ prevlastné kapacity a štruktúry.
4. Fáza 4: RF zváranie – ako sa šev skutočne vytvára
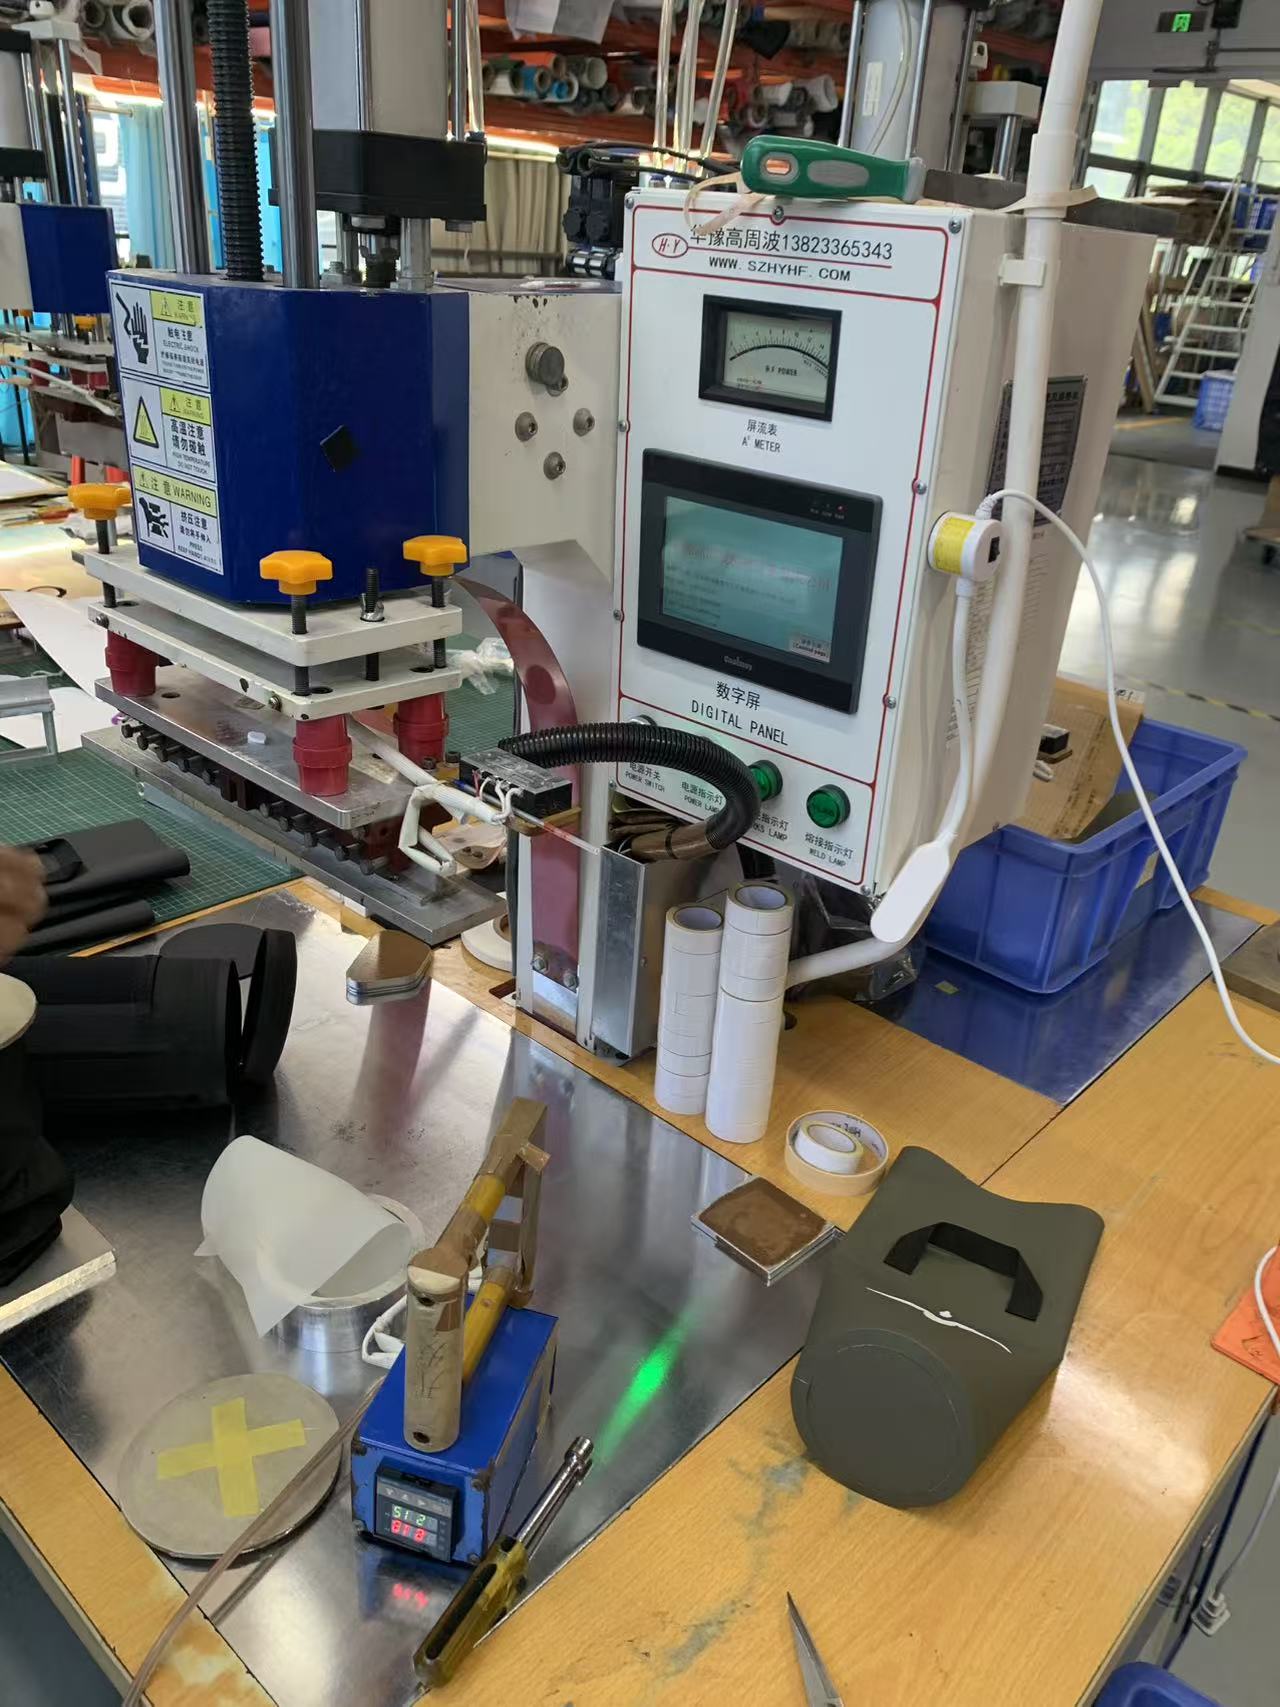
Toto je jadro procesu. Rádiofrekvenčné zváranie – tiež nazývané vysokofrekvenčné alebo dielektrické zváranie – spája termoplasty skôr pomocou elektromagnetického poľa než externého zdroja tepla. Sekvencia má štyri fázy:
- Načítava sa.Panely sú umiestnené medzi hornou matricou a spodnou doskou, pričom matrica definuje tvar zvaru.
- Tlak.Zvieracia sila privádza vrstvy do tesného kontaktu – bez nej sa roztavený polymér nemôže spojiť do jednej hmoty.
- RF aktivácia.Generátor aplikuje na elektródy vysokofrekvenčnú energiu s frekvenciou 27,12 MHz. Striedavé pole spôsobuje, že polárne molekuly v materiáli rýchlo oscilujú a vnútorné molekulárne trenie vytvára teplo.vnútrimateriál, namiesto toho, aby ho privádzal z povrchu.
- Chladenie pod tlakom.Napájanie sa zastaví, ale zovretie pokračuje, kým šev stuhne. Príliš skoré uvoľnenie tlaku je jednou z najčastejších príčin slabého zvaru.
Pretože teplo pochádza z materiálu, obe vrstvy dosahujú teplotu tavenia súčasne a spájajú sa do jednej súvislej hmoty bez lepidiel, rozpúšťadiel alebo nití. Správne vykonaný RF zvar je zvyčajne taký silný ako základný materiál – a preto nie je šev slabou stránkou správne zostaveného suchého vaku.
5. Prečo RF zváranie a čo nemôže zvárať
RF zváranie funguje iba na polárnych termoplastoch - materiáloch, ktorých molekuly reagujú na elektromagnetické pole. To zahŕňa PVC, PU a TPU, tkaniny potiahnuté TPU, EVA a určité druhy PET a nylonu. Nepolárne polyolefíny, ako je polyetylén a polypropylén, slabo absorbujú RF energiu a nedajú sa zvárať RF bez RF-reaktívnych povlakov alebo spojovacích vrstiev; namiesto toho potrebujú metódy horúceho vzduchu, horúceho klinu alebo impulzov.
Táto materiálová závislosť je otázkou špecifikácie, nie triviálnym bodom: je to jeden z dôvodov, prečo PVC a TPU dominujú kategórii suchých vreciek. Pre tieto materiály vytvára RF pevnejší šev ako zváranie horúcim vzduchom, horúcim klinom alebo impulzné zváranie, a preto je štandardom pre vzduchotesné a vodotesné produkty v rôznych odvetviach – od krytov nákladných áut a nafukovačiek až po vrecká na lekárske tekutiny, kde hermetické tesnenie nie je voliteľné.
6. Parametre, ktoré rozhodujú o kvalite zvaru
Zvar je výsledkom štyroch nastavení, overených pre každý materiál a hrúbku, namiesto toho, aby boli nastavené raz a zabudnuté:
| Parameter | Čo ovláda | Režim zlyhania, ak je nesprávny |
|---|---|---|
| RF výkon | Rýchlosť vnútorného ohrevu cez oblasť tesnenia | Príliš nízka: neúplná fúzia. Príliš vysoká: prepálenie, rednutie |
| Čas zotrvania | Ako dlho sa energia aplikuje | Krátky: studený zvar. Dlhé: degradácia materiálu |
| Tlak | Intimita kontaktu medzi vrstvami | Nízka: prázdne miesta a kanály. Nadmerné: vyžmýkanie a tenký, krehký šev |
| Doba chladenia | Tuhnutie pod svorkou | Predčasne uvoľnené: šev sa roztiahne skôr, ako zapadne |
Ako referenčný bod pre mierku, utesnenie tenkej PVC fólie s niekoľkými sekundami zvárania a času chladenia čerpá rádovo niekoľko stoviek wattov cez oblasť tesnenia – ťažšie plachty a viacvrstvové lamináty potrebujú podstatne viac. Niekoľko premenných materiálu posúva tieto nastavenia: úroveň zmäkčovadla v PVC, obsah vlhkosti, pigmenty a plnivá, väzba tkaniny a hrúbka filmu – to všetko mení spôsob, akým materiál absorbuje energiu. To je dôvod, prečo zmena farby alebo nová šarža tkaniny nie je automaticky neutrálna voči procesu a prečo sa zvary skôr rekvalifikujú, ako sa predpokladajú.
7. Piata fáza: Chladenie, orezávanie a konečná montáž
Zvárané panely sa presunú do vyhradenej chladiacej zóny, takže spoj tuhne bez skreslenia, potom sa taška odreže a otočí. Konečná montáž je vhodná pre komponenty, ktoré dotvárajú produkt: rolovacie uzávery a pracky, zipsy, ak je to špecifikované, popruhy, rukoväte, čistiace ventily a priehľadné okenné panely – ktoré sú samotné privarené k telu ako súčasť tej istej súvislej vrstvy. Hardvér, ktorý nesie zaťaženie, je pripevnený na zváraných výstužných záplatách, čím je vodotesná membrána neprepichnutá.
8. Fáza 6: Testovanie pred odoslaním
Zvarový šev je skôr overený ako predpokladaný. Na začiatku chodu sa na vzorových zvaroch vykonajú testy odlupovania, aby sa potvrdilo, že sada parametrov vytvára úplné spojenie – samotný režim zlyhania je diagnostický, pretože šev, ktorý sa na rozhraní čisto odlupuje, naznačuje nedostatočné spojenie, zatiaľ čo ten, ktorý sa pretrhne cez základný materiál, ukazuje, že zvar je silnejší ako tkanina okolo neho.
Hotové tašky potom prechádzajú úplným testovaním ponorením do vody podľa uvedeného hodnotenia IPX spolu s laboratórnou súpravou, ktorá zahŕňa záťažové testovanie viac ako 1 500 cyklov na rukovätiach a kotvách, 3 000 cyklov uzavretého zipsu na modeloch so zipsom, pevnosť v ťahu a priľnavosti, soľný sprej, odolnosť proti treniu, farebnú stálosť a farebné rozdiely. Každá šarža prebieha trojstupňovou kontrolou – IQC na prichádzajúcej látke a hardvéri, IPQC na zvaroch a procesoch v rade, OQC s AQL odberom vzoriek, testovaním sérií ponorením a podpísaným porovnaním zlatých vzoriek – s kontrolou SGS alebo QIMA v rámcištandardy kvality uplatňované pri každej výrobe.
9. Prečo zvárané beaty šité a lepené páskou
Šitý šev pretlačí ihlu cez nepremokavú vrstvu tisíckrát a potom sa spolieha na pásku, ktorá zakryje otvory. Páska sa nadvihne ohýbaním, starnutím, teplom a odieraním, a keď sa tak stane, každý otvor po ihle je vstupným bodom. Zvarový šev nemá žiadne otvory na zakrytie – potiahnuté vrstvy sú spojené do jedného materiálu. Pre každú tašku, ktorá musí prežiť ponorenie a nie mierny dážď, je to rozhodujúci rozdiel, a preto je zváraná konštrukcia základom pre skutočné vodeodolné produkty bez ohľadu na to, aká dobrá je lícová tkanina.
10. Produkty postavené na tomto procese
Modely vyrobené rovnakým procesom zvárania, usporiadané skôr podľa typu než podľa priority:
| Obrázok | Model | Kapacita | Materiál | Hodnotenie | Stránka produktu |
|---|---|---|---|---|---|
|
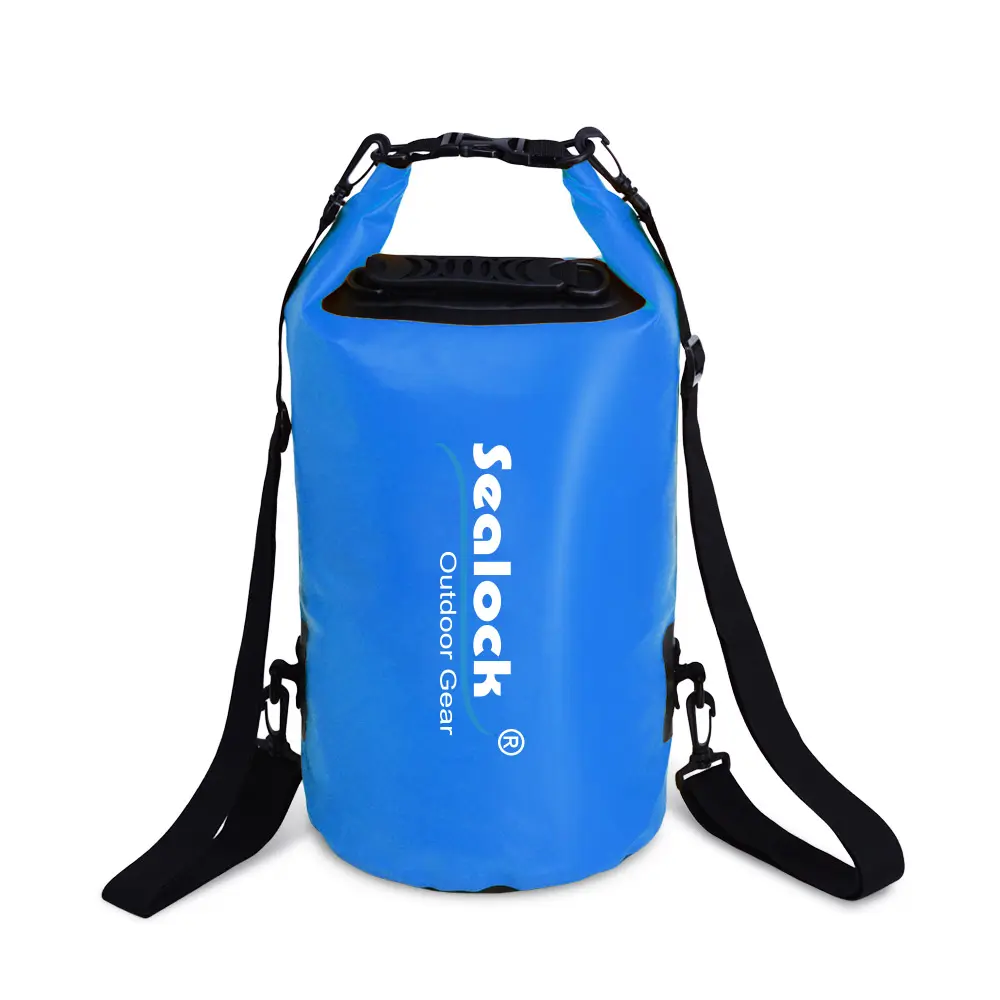
Suchý vak SL-D002 | 5 – 63 l | 0,5 mm 500D PVC | IPX7 | Zobraziť |
|
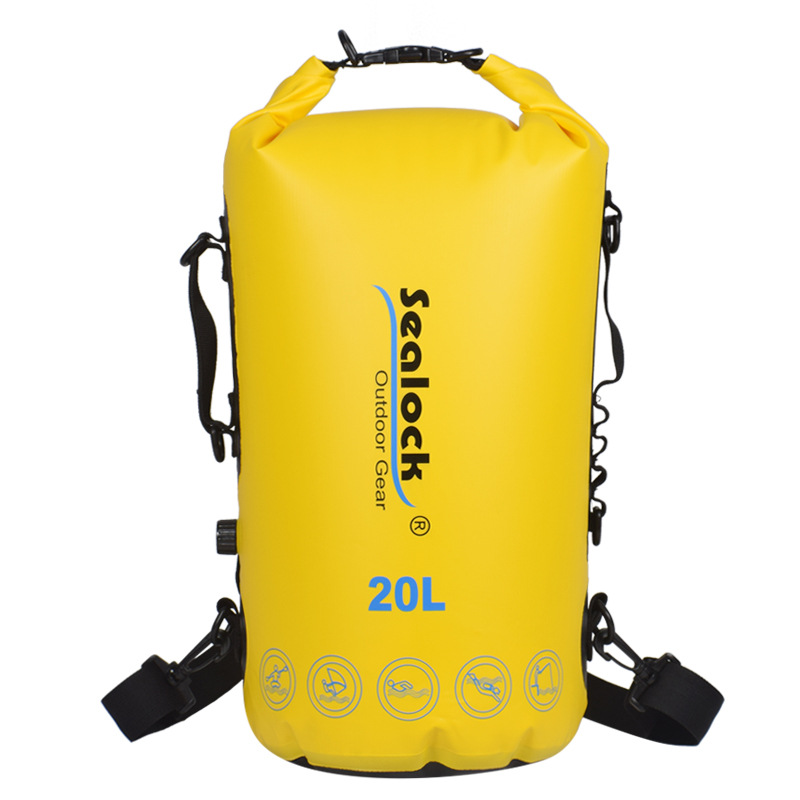
Suchá taška na batoh SL-E102 | 15/20L | 500D PVC, dvojité tesnenie | IPX7 | Zobraziť |
|
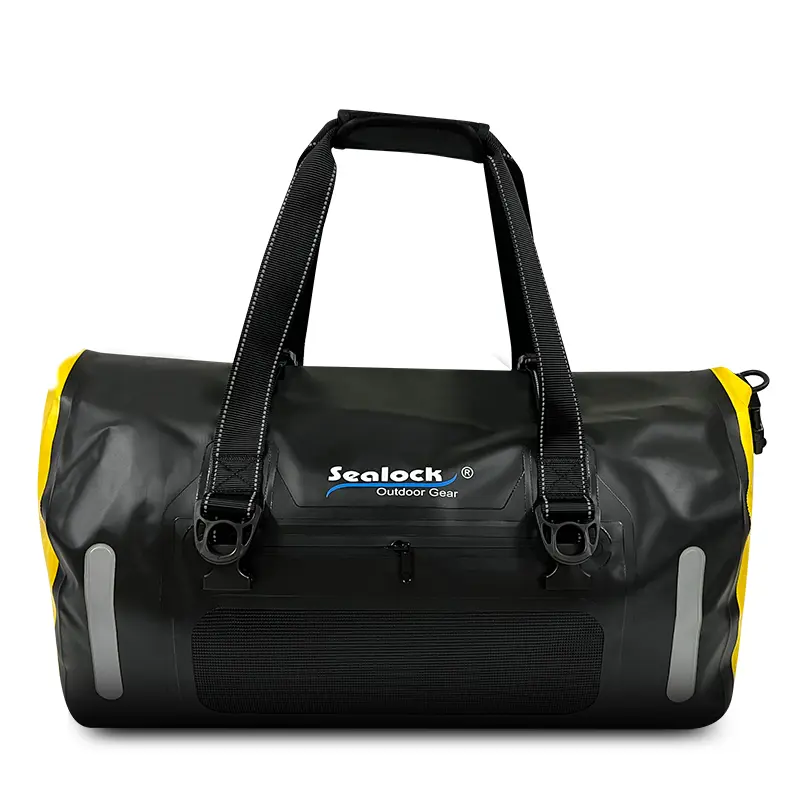
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Zobraziť |
|
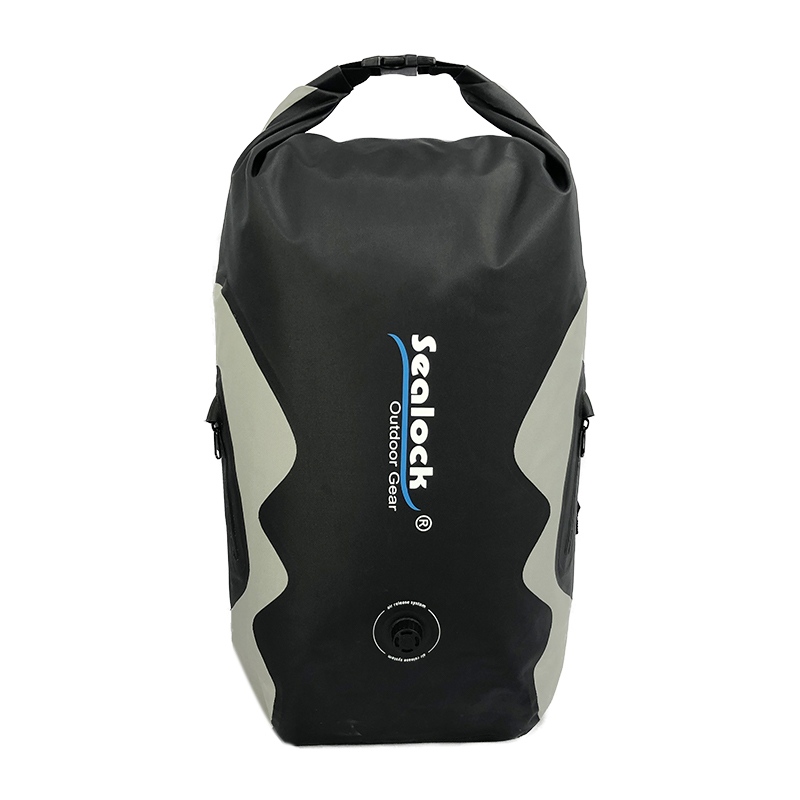
Suchý batoh SL-E070 | 25L | 420D TPU | IPX8 | Zobraziť |
|
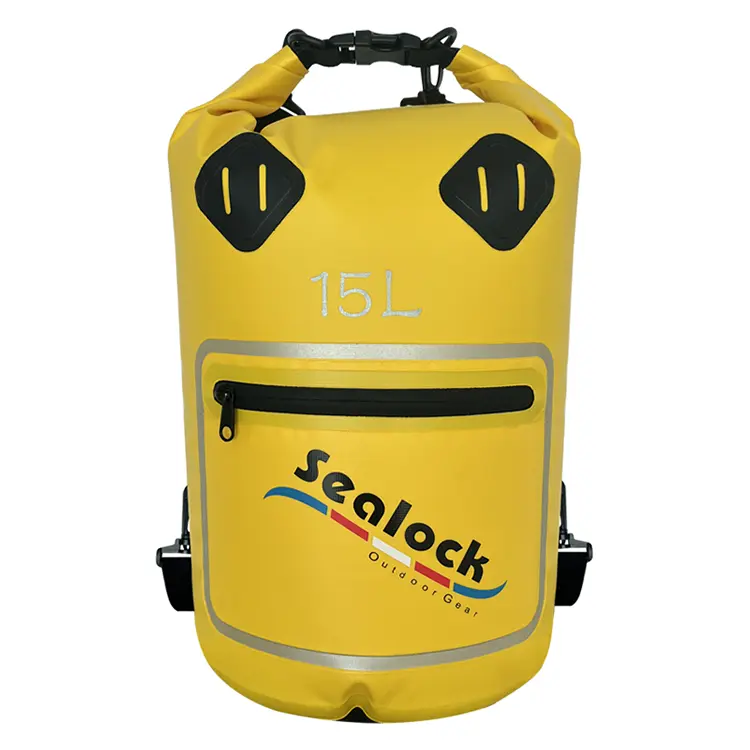
Suchý vak na okná SL-D693 | 15/20L | 500D PVC + PVC fólia | IPX7 | Zobraziť |
|
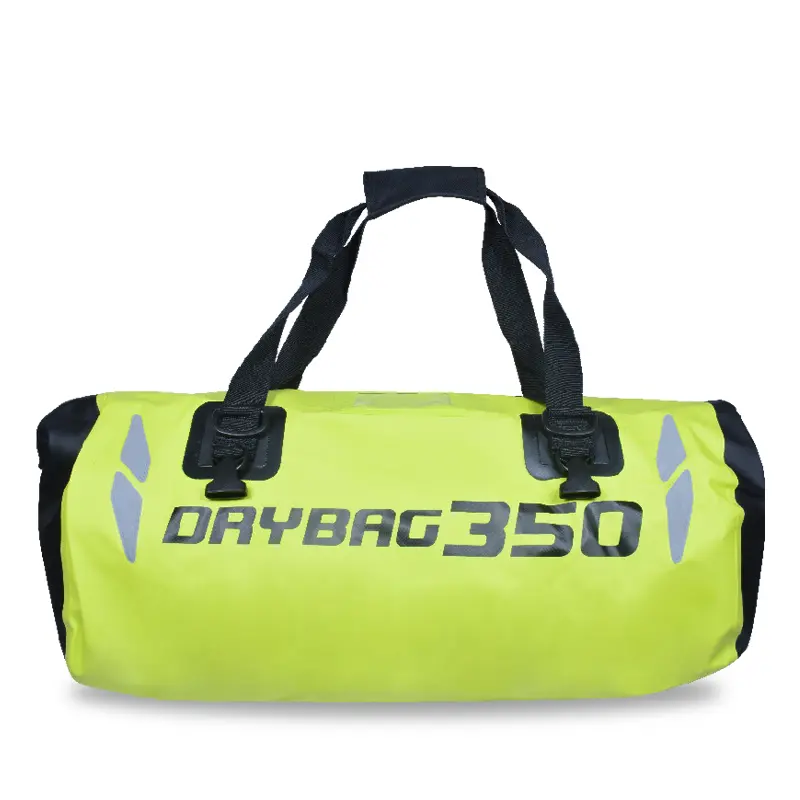
Taška na motorku SL-C619 | 35/50L | 500D PVC | IPX6 | Zobraziť |
Celé rozsahy sedia podsuché vrecká, suché batohy, aduffles. Podporovaný je základný vývoj z náčrtu, vzorky alebo cieľovej špecifikácie – nové geometrie znamenajú nové nástroje, ktoré sú skôr súčasťou štandardnej vývojovej cesty než prekážkou. MOQ 300 ks, vzorky za 7–15 dní, hromadné za 30–45 dní, z Dongguan, Čína alebo Hočiminovo mesto, Vietnam.
11. Často kladené otázky
Otázka: Prečo nemôže byť moja polyetylénová alebo polypropylénová taška zváraná RF?
Odpoveď: Pretože tieto polyméry sú nepolárne – ich molekuly sotva reagujú na elektromagnetické pole, takže sa nevytvára takmer žiadne vnútorné teplo. Potrebujú RF-reaktívne povlaky alebo spojovacie vrstvy alebo inú metódu, ako je zváranie horúcim vzduchom alebo impulzné zváranie. To je hlavný dôvod, prečo PVC a TPU dominujú zváraným vodotesným vakom.
Otázka: Aký silný je zvarový šev v porovnaní so samotnou látkou?
Odpoveď: Správne zváraný šev je zvyčajne taký silný ako základný materiál alebo silnejší. Pri teste odlupovania sa dobrý zvar pretrhne cez základnú tkaninu namiesto toho, aby sa oddelil na rozhraní – ak sa šev oddelí čisto, parametre boli nesprávne.
Otázka: Zmenili sme farbu a zvary začali zlyhávať – prečo by sa to stalo?
Odpoveď: Pigmenty a plnivá menia spôsob, akým materiál absorbuje RF energiu, rovnako ako hladina zmäkčovadla, obsah vlhkosti a hrúbka. Nová farba alebo šarža látky môže vyžadovať iné nastavenie výkonu, zotrvania alebo tlaku. Zvary by mali byť rekvalifikované odlupovacími skúškami na začiatku cyklu, nie prenesené za predpokladu, že „rovnaký materiál“ znamená „rovnaké nastavenia“.
Otázka: Je niekedy prijateľný podlepený šev na nepremokavej taške?
Odpoveď: Na ochranu pred miernym dažďom môže fungovať, ale nie na ponorenie. Šitie tisíckrát perforuje vodotesnú vrstvu a páska zakrývajúca tieto otvory sa nadvihne ohýbaním, teplom a starnutím. Ak špecifikácia hovorí o ponorení, musí sa zvárať.
Otázka: Prečo vlastný tvar tašky zvyšuje náklady a dodaciu dobu?
Odpoveď: Každá geometria potrebuje svoju vlastnú opracovanú matricu, čo je jednorazová cena nástroja a prípravný krok pred začatím odberu vzoriek. Je to rovnaký dôvod, prečo nový tvar nesie vyššie minimum ako zmena farby na existujúcom modeli.
Otázka: Môžu sa navzájom zvárať rôzne materiály?
Odpoveď: Kompatibilné polárne materiály môžu byť — rutinným príkladom je priehľadné okienko z PVC fólie privarené do tela plachty z PVC. Miešanie odlišných polymérov alebo polárnych polymérov s nepolárnym materiálom je miesto, kde väzby zlyhávajú, takže párovanie materiálov je potvrdené vo fáze odberu vzoriek.
Vyžiadajte si postup alebo vzorky
Pre video prechádzku zváracou linkou, údaje o teste zvaru, vzorky alebo úplný návrh OEM/ODM,predložiť dopyt. Sealock odpovedá na otázky týkajúce sa obstarávania do 24 hodín.